Биметаллические машинные полотна BAHCO-3809 - Пилснаб


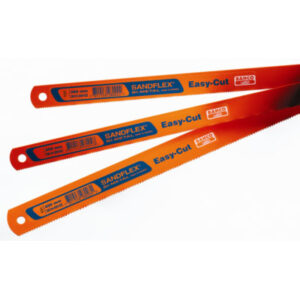
Практически не ломающиеся биметаллические машинные полотна по металлу. Благодаря биметаллической конструкции полотно является неломким, что позволяет ему выдерживать большие усилия подачи, обеспечивая высокую точность и большие скорости резания. Подобные свойства полотен позволяют использовать их в любых условиях, особенно на устаревшем и изношенном оборудовании и недостаточной квалификации оператора станка. Применяются для резания любых материалов обрабатываемых быстрорежущей сталью.
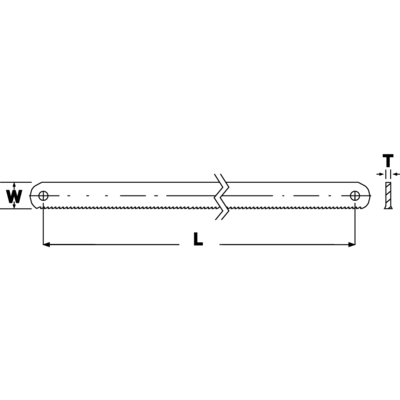
 |
 L |
W |
T |
 |
|---|---|---|---|---|
| 6 | 400 mm | 32 mm | 2.00 mm | 184 g |
| 4 | 450 mm | 38 mm | 2.00 mm | 249 g |
| 6 | 450 mm | 38 mm | 2.00 mm | 249 g |
| 10 | 450 mm | 38 mm | 2.00 mm | 249 g |
| 6 | 500 mm | 45 mm | 2.25 mm | 398 g |
| 4 | 500 mm | 50 mm | 2.50 mm | 513 g |
| 6 | 500 mm | 50 mm | 2.50 mm | 513 g |
| 4 | 550 mm | 50 mm | 2.50 mm | 553 g |
| 6 | 550 mm | 50 mm | 2.50 mm | 553 g |
| 3 | 575 mm | 50 mm | 2.50 mm | 568 g |
| 4 | 575 mm | 50 mm | 2.50 mm | 568 g |
| 6 | 575 mm | 50 mm | 2.50 mm | 568 g |
| 10 | 575 mm | 50 mm | 2.50 mm | 568 g |
| 4 | 600 mm | 50 mm | 2.50 mm | 588 g |
| 6 | 600 mm | 50 mm | 2.50 mm | 588 g |
| 3 | 650 mm | 50 mm | 2.50 mm | 634 g |
| 4 | 650 mm | 50 mm | 2.50 mm | 634 g |
| 6 | 650 mm | 50 mm | 2.50 mm | 634 g |
| 3 | 700 mm | 50 mm | 2.50 mm | 679 g |
| 4 | 700 mm | 50 mm | 2.50 mm | 679 g |
| 6 | 700 mm | 50 mm | 2.50 mm | 679 g |
Выбор шага зуба
Для пиления на станке особенно важно выбрать правильное число зубьев на дюйм. Компания BAHCO поставляет стандартные полотна по металлу для станков с шагом 4, 6, 8, 10 и 14 зубьев на дюйм (полотна для станков Касто могут также иметь 2 и 3 зуба на дюйм).
Натяжение полотна
Правильное натяжение полотна является решающим фактором для обеспечения ровного пропила и долговечности полотна.
Если натяжение слишком мало, полотно будет выгибаться или перекручиваться, что в любом случае приводит к появлению слишком больших напряжений, ускоренному износу полотна и неровным пропилам. Избыточное натяжение вызывает сильное напряжение в полотне и раме пилы. В таких случаях обычно ломается полотно (быстрорежущая сталь), однако также не исключена опасность повреждения рамы, особенно если используются большие полотна.
Единственный надежный способ достижения правильного натяжения полотна состоит в использовании измерителя натяжения (тензометр). Этот инструмент, который прикрепляется к полотну и измеряет его относительное удлинение при натяжении. Для каждого типа полотна существует свое допустимое значение относительного удлинения.
1. Зафиксируйте полотно в раме так, чтобы режущие кромки зубьев смотрели по направлению пиления, но не натягивайте его.
2. Проверьте, чтобы полотно в держателях было абсолюты плоским.
3. Надежно прикрепите тензометр к полотну.
4. Поворачивайте гайку регулятора натяжения до тех пор, пока стрелка тензометра не покажет нужного натяжения. Если у вас нет тензометра для измерения натяжения полотна, следуйте инструкции изготовителя станка.
Скорость подачи
Эффективность пиления полотна зависит, среди прочего, от сочетания усилия подачи и частоты пропилов. Увеличение усилия подачи и частоты пропилов, несомненно, увеличивает скорость пиления, но одновременно растет опасность возникновения кривых пропилов и повышается износ полотна Одна из рекомендации состоит в использовании максимально возможного усилия подачи при уменьшенной частоте пропилов. Нельзя дать точные значения усилия подачи, так как это зависит от различных условий на конкретных станках. Избыточное усилие подачи может привести к поломке зуба, кривому пропилу и даже к поломке полотна. Недостаточное усилие подачи может привести к скольжению зуба по заготовке без срезания материала, что, в свою очередь, станет результатом перегрева, затупления и преждевременного износа полотна. Тщательно изучая заготовку, полотно и стружку, можно понять, правильно ли выбрано усилие подачи. Вот несколько советов:
1. Ненормальная вибрация станка – усилие подачи очень велико.
2. Горит стружка – усилие подачи слишком велико.
3. Поломка зубьев – усилие подачи слишком велико.
4. Тонкая, ломкая стружка – недостаточное усилие подачи.
При этом на зубьях могут появиться следы перегрева и затупления.
5. Тонкая, вьющаяся стружка – правильное усилие подачи.
6. Новое полотно всегда “прирабатываться” с уменьшенным усилием подачи в течение нескольких минут. Это очень важно для достижения максимального срока службы полотна.
Частота пропилов
Правильная частота пропилов для работы с конкретной заготовкой зависит от свойств материала. Для достижения максимальной долго вечности полотна частота пропилов должна быть низкой а усилие подачи умеренным. В общем и целом при работе с более твердыми материалами требуется более низкая частота пропилов и повышенное усилие подачи
Материалы и выбор шага зуба
Компания BAHCO поставляет стандартные полотна по металлу для станков с шагом 4, 6, 8, 10 и 14 зубьев на дюйм (полотна для станков Касто могут также иметь 2 и 3 зуба на дюйм). Для пиления на станке особенно важно выбрать правильное число зубьев на дюйм. Полезное правило состоит в том, что в любой момент времени в процессе пиления должны одновременно участвовать как минимум три зуба, выбор шага зуба также зависит от свойств и размеров заготовки. Для резки тонких заготовок требуется большее число зубьев на дюйм для предотвращения их поломки. Мягкие материалы, такие как алюминий, должны обрабатываться полотнами с большими впадинами, т.е. с большим шагом зуба, чтобы стружка не забивала зубья и не мешала пилению.